Zadanie smerovalo k automatizácii fyzicky náročnej paletizácie a už od začiatku zahŕňalo viacero navzájom prepojených technických a prevádzkových požiadaviek. Samotná manipulácia s kartónom bola iba jednou časťou komplexnej úlohy. Bolo potrebné vyriešiť identifikáciu náhodne prichádzajúcich kartónov, ich priradenie k paletizačným vzorom, manipuláciu s rozdielnymi typmi balení, priestorové obmedzenia skladu, komunikáciu s existujúcim skladovým systémom a bezpečný prístup obsluhy k paletám. Návrhu výsledného riešenia preto predchádzala detailná analýza výrobného procesu a podmienok prevádzky.
Desať baliacich liniek, jeden spoločný tok produkcie
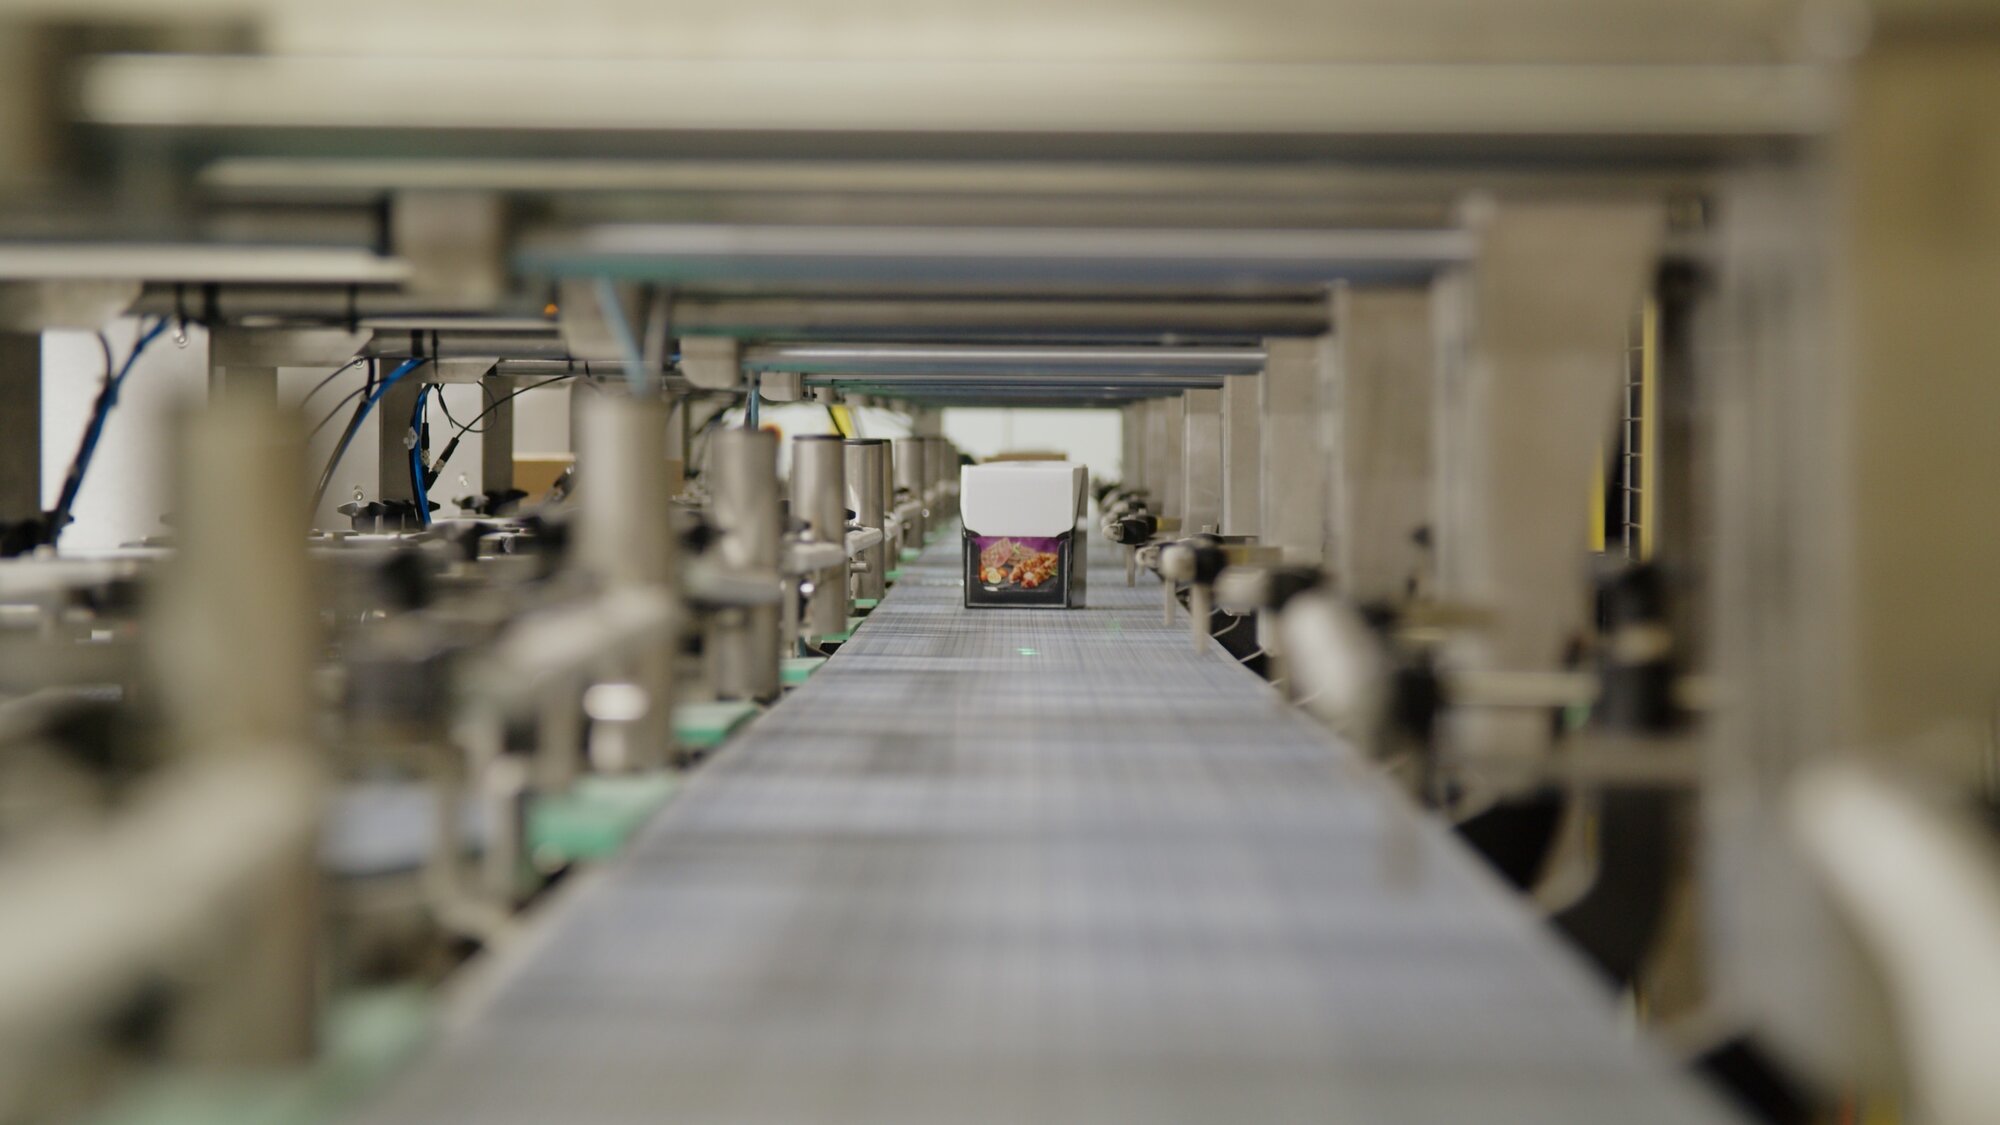
Keďže ide o potravinársku výrobu, výroba a balenie prebiehajú v čistej zóne. Zabalené produkty následne putujú v kartónoch do skladu, kde ich treba uložiť na palety. Produkcia desiatich baliacich liniek sa zbieha na jednom spoločnom dopravníku, pričom kartóny prichádzajú v náhodnom poradí. Maximálny definovaný takt dosahuje 70 ks/min., pričom portfólio spoločnosti Thymos tvorí niekoľko stoviek produktov.
Kartóny majú rozdielne rozmery a ich hmotnosť sa pohybuje od niekoľkých gramov až po niekoľko kilogramov. Nie sú pevne uzatvorené, horné veko je iba voľne vložené. Takéto balenie vychádza z požiadaviek veľkých retailových sietí a uľahčuje dokladanie produktov do regálov. Pre automatizovanú manipuláciu však predstavuje technickú výzvu: spôsob uchopenia nesmie poškodiť kartón ani uvoľniť jeho veko a musí fungovať pri veľkej rozmerovej a hmotnostnej variabilite.
Do návrhu vstupuje aj priestor a logistika
Významným vstupom do návrhu bola existujúca dispozícia skladu. Napriek tomu, že investor bol pripravený vo vlastnej réžii vykonať potrebné stavebné úpravy, riešenie muselo rešpektovať priestorové možnosti prevádzky. Svetlá výška skladu je iba 2,40 m, pričom paleta môže dosahovať výšku až 1 600 mm. Vzhľadom na rozmery skladu a vnútropodnikovú logistiku investor požadoval, aby palety priamo v priestore paletizácie vymieňala obsluha.
Počas procesu je zároveň potrebné v definovaných intervaloch vkladať medzi vrstvy dva typy preložiek. Prítomnosť človeka v priestore robotizovanej paletizácie sa tak stala dôležitým vstupom do bezpečnostného konceptu. Súčasťou zadania bola aj komunikácia zariadenia s existujúcim skladovým systémom. Pracovisko z neho načítava aktuálny výrobný plán a spätne odosiela údaje o počte vyrobených kusov. Bolo teda potrebné vytvoriť systém prepájajúci materiálový tok, robotiku, identifikáciu produktov, bezpečnosť a existujúci skladový systém.
Najprv produkty, potom technológia
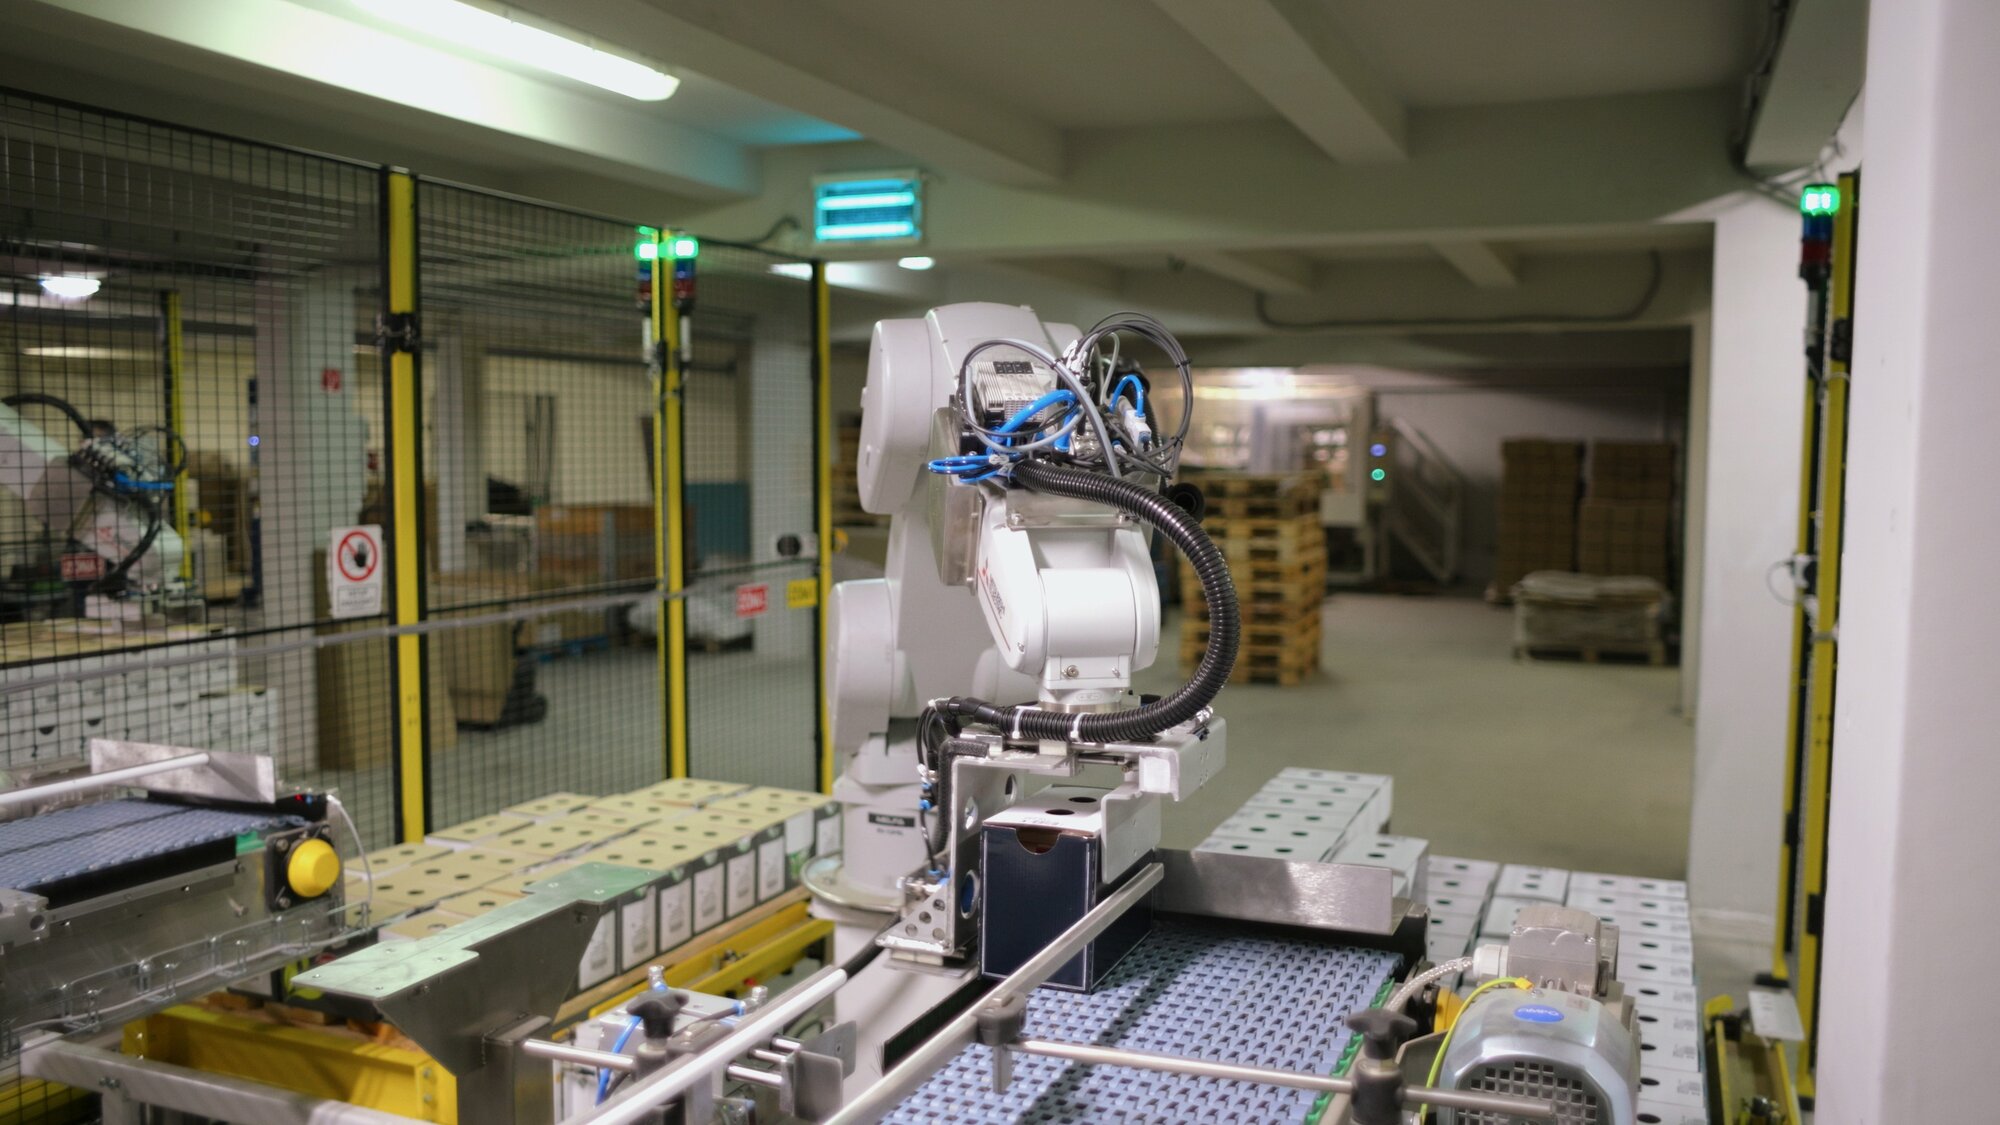
Prvým krokom našich inžinierov bola analýza produktového portfólia. Produkty sme rozdelili do skupín podľa typov kartónov a paletizačných vzorov a analyzovali ich takty. Na základe týchto informácií začali paralelne pracovať dve skupiny konštruktérov Kraftstrom Partners. Prvá riešila manipuláciu s kartónmi. Vzhľadom na ich konštrukciu nebolo možné použiť uchopenie prísavkami ani jednoduchý paralelný uchopovač.
Zariadenie muselo zvládnuť rozdielne rozmery a hmotnosti a zároveň rešpektovať voľne uložené horné veko. Výsledkom bol univerzálny automaticky nastaviteľný uchopovač schopný manipulovať s rôznymi typmi kartónov a uchopiť aj dve škatule súčasne, čo bolo dôležité vzhľadom na požadovaný takt aplikácie. Druhá skupina konštruktérov pripravovala koncept celého pracoviska – tok kartónov, ich rozdeľovanie k jednotlivým paletám, výber technológie a jej umiestnenie v priestorovo obmedzenom sklade.
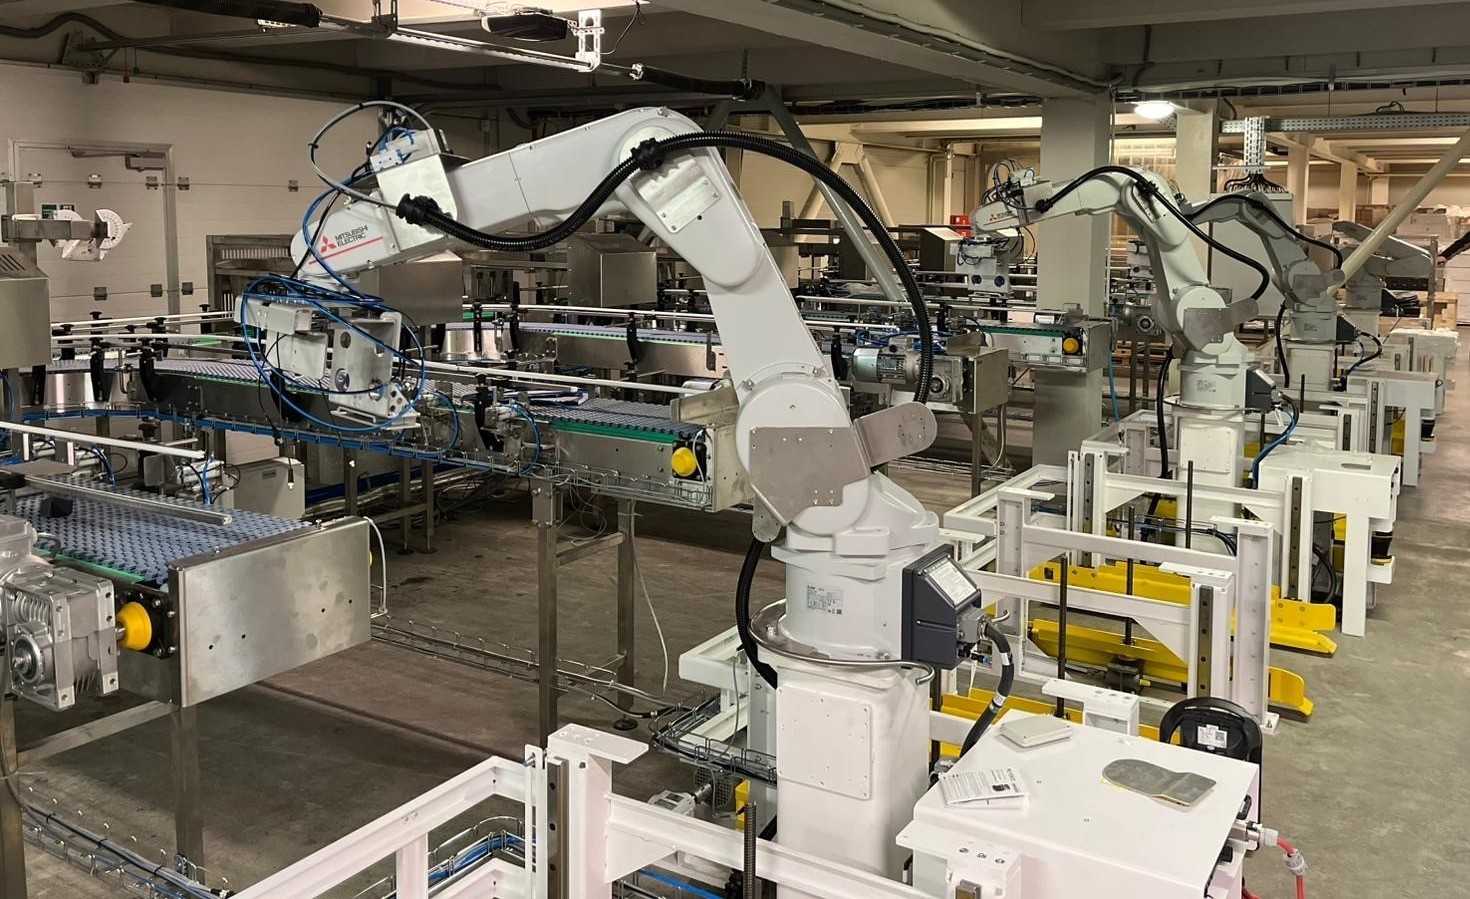
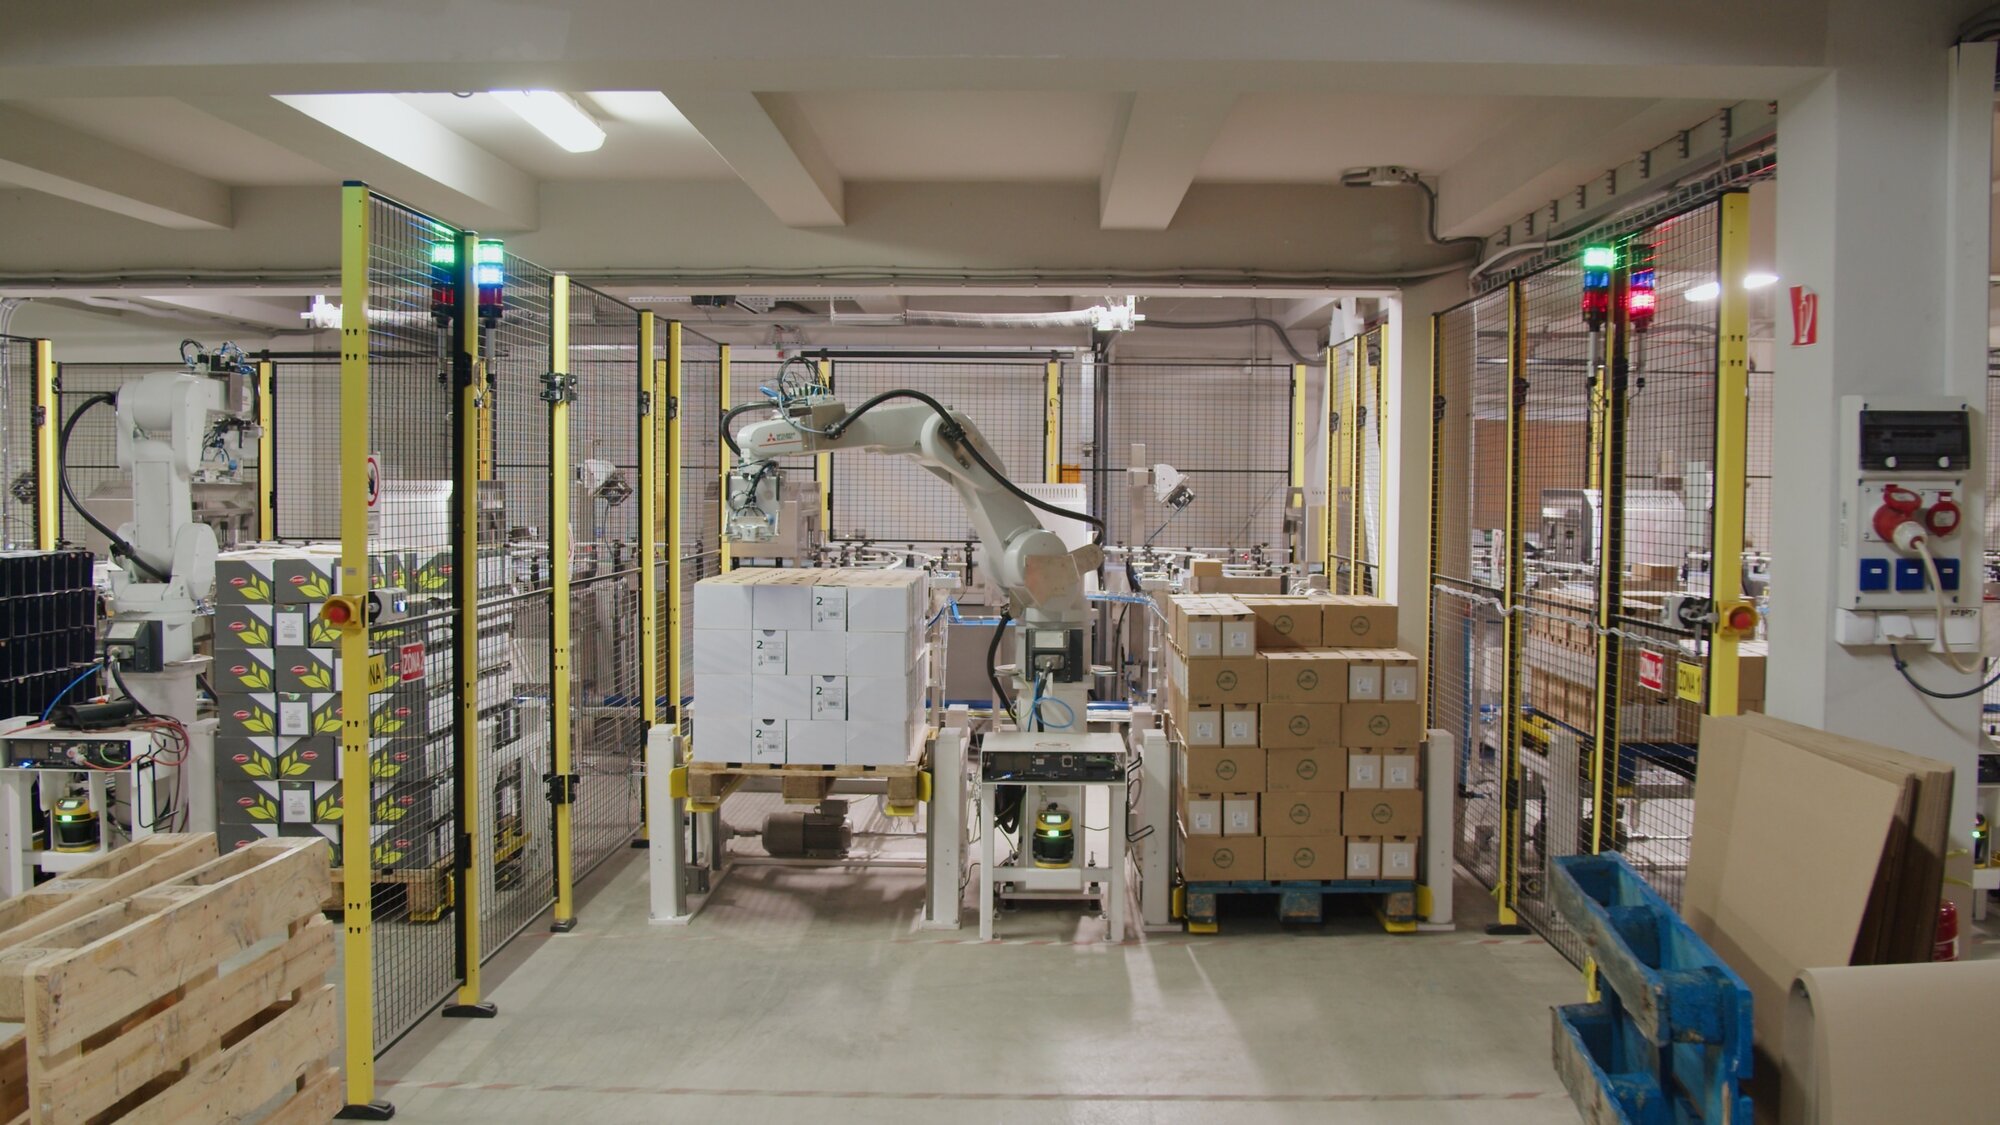
Navrhli sme riešenie založené na piatich šesťosových priemyselných robotoch Mitsubishi RV-13FRL-D v kombinácii so zdvižkami paliet. Tie umožnili v obmedzenom priestore ukladať kartóny do požadovanej výšky stohu. Päť robotov obsluhuje desať paliet tak, aby mal výstup z každej baliacej linky pridelenú samostatnú paletu.
Bezpečnosť ako súčasť konceptu pracoviska
Bezpečnostný koncept pracoviska vychádzal z platných legislatívnych požiadaviek a analýzy rizík, ktorú interne vykonal konštruktér z nášho tímu. V tomto projekte bola bezpečnosť obzvlášť dôležitá, pretože obsluha musí vstupovať do priestoru paletizácie pri výmene paliet a vkladaní preložiek. Bezpečnostné riešenie muselo umožniť túto interakciu a súčasne rešpektovať požadovaný výkon aplikácie.
Každý robot sme vybavili dvojkanálovým bezpečnostným laserovým skenerom Keyence SZ-V32N, ktorý pred robotickým pracoviskom vytvára dve bezpečnostné zóny. Ak človek vstúpi do prvej, robot spomalí na bezpečnú rýchlosť, tzv. SLS. Pri vstupe do druhej zóny sa automaticky zastaví, aby mohla obsluha bezpečne vymeniť paletu alebo vložiť preložku. Takto navrhnutý koncept umožnil využiť požadovanú rýchlosť priemyselných robotov a zároveň zaistiť potrebnú úroveň bezpečnosti operátorov.
Ako rozpoznať kartón pri takte 70 ks/min.?
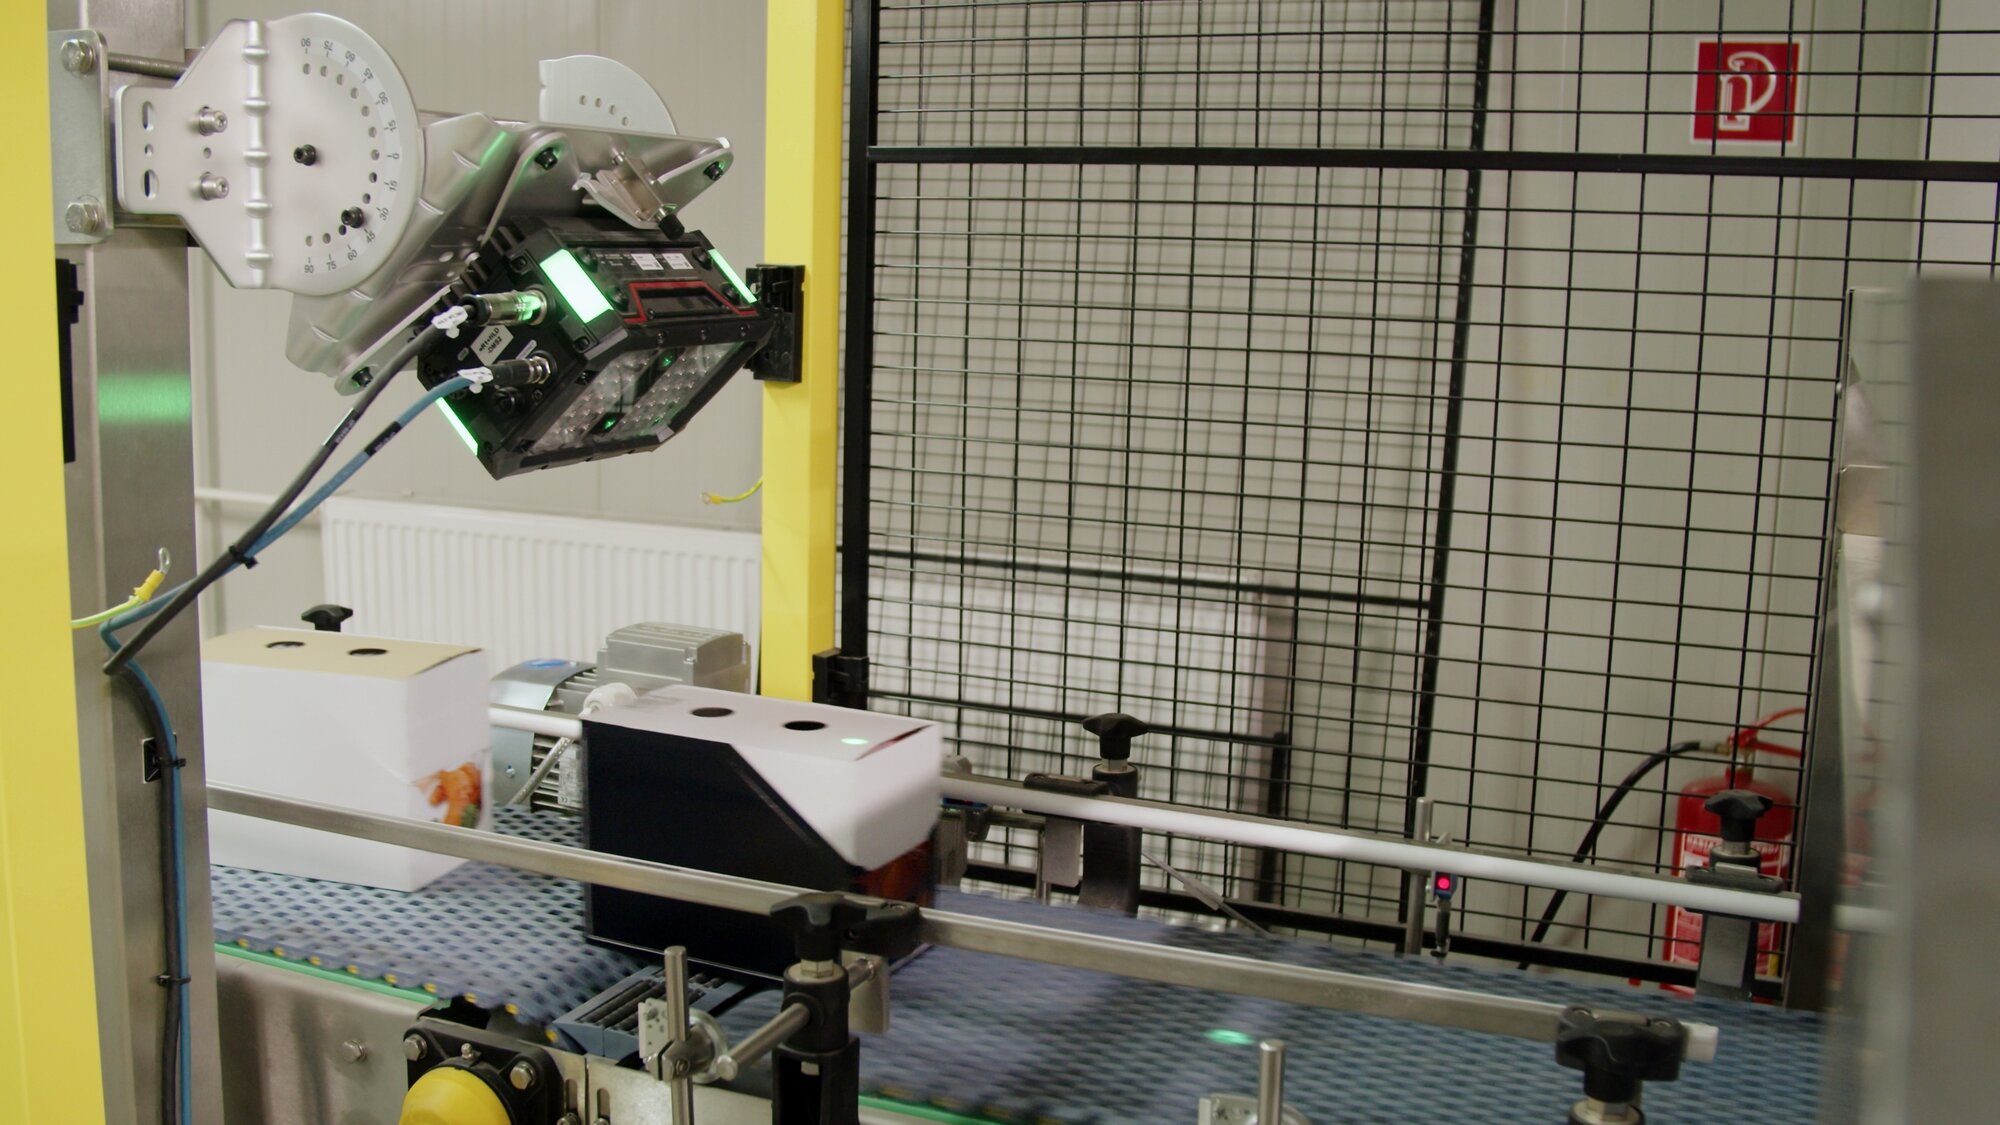
Jednou z technicky najnáročnejších úloh bola identifikácia a triedenie kartónov podľa čiarových kódov v reálnom čase. Keďže produkcia desiatich baliacich liniek prichádza na spoločný dopravník v náhodnom poradí, systém musí kartón identifikovať a priradiť ho k príslušnému paletizačnému vzoru a palete. Vo veľmi krátkom čase bolo potrebné spoľahlivo snímať rôzne typy čiarových kódov z rôznych uhlov.
Inžinieri Kraftstrom Partners preto spolu s dodávateľmi preverili viacero technických možností a niekoľko typov kamier požadovanými testami neprešlo. Ako vhodné riešenie sa napokon ukázala čítačka Keyence SR-5000 s integrovaným osvetlením. Na informáciu z čítačky v reálnom čase nadväzuje rozhodnutie, kam konkrétny kartón smeruje a podľa akého vzoru bude paletizovaný. Priraďovanie kartónov k paletizačným vzorom a ich rozdeľovanie medzi robotické pracoviská zabezpečuje vlastný riadiaci algoritmus Kraftstrom Partners.
Riadenie toku náhodne prichádzajúcej produkcie je tak dôležitou súčasťou celého riešenia. Keď detail z logistiky ovplyvní konštrukčné riešenie Počas prípravy projektu sa ukázala ďalšia požiadavka súvisiaca s následnou logistikou. Kartóny, ktoré môžu mať po uložení na palete viditeľný čiarový kód, musia byť orientované tak, aby bol kód pri preprave viditeľný. Ide o požiadavku retailových reťazcov.
Keďže tento detail priamo ovplyvňuje spôsob uloženia kartónu, do riešenia sme doplnili medzipozíciu umožňujúcu jeho potrebnú orientáciu pred uložením na paletu. Aj takáto požiadavka ukazuje, prečo pri návrhu automatizácie nestačí poznať iba takt a vstupný a výstupný stav. Výsledný koncept ovplyvňuje výroba, skladovanie, vnútropodniková logistika aj požiadavky odberateľov. Integrátor preto musí tieto súvislosti identifikovať v spolupráci s ľuďmi, ktorí jednotlivé časti procesu poznajú.
Od návrhu po funkčné pracovisko
Paralelne s konštrukciou prebiehal nákup komponentov, výroba, programovanie, montáž, testovanie a tvorba dokumentácie. Jednotlivé mechanické, elektrické, robotické, bezpečnostné a riadiace časti musia pred odovzdaním fungovať ako jeden celok. Dôležitou etapou je preto oživovanie a testovanie, počas ktorého sa overuje správanie zariadenia v rôznych výrobných situáciách. Pri riešení na mieru vytvárajú produktový mix, paletizačné vzory, priestor, logistika a požadovaný výkon kombináciu podmienok špecifickú pre konkrétnu prevádzku. Úlohou integrátora nie je iba dodať jednotlivé technológie, ale prepojiť ich do systému, ktorý dokáže dlhodobo fungovať v reálnych podmienkach výroby.
Výsledky po viac ako roku prevádzky
Paletizačná linka je v prevádzke už viac ako rok, takže projekt možno hodnotiť aj podľa skúseností z každodennej výroby. Po nasadení automatizovaného pracoviska mohol investor štyroch pracovníkov v dvoch zmenách využiť na dôležitejších pozíciách. Zároveň sa znížila fyzická záťaž spojená s opakovanou manuálnou manipuláciou s kartónmi. Stabilizoval sa takt, eliminovali sa prestoje a znížila sa chybovosť.
Výsledné pracovisko je prepojením analýzy produktového portfólia, špecificky navrhnutého uchopovača, piatich robotov Mitsubishi RV-13FRL-D, systému identifikácie produktov, bezpečnostného konceptu, komunikácie so skladovým systémom a vlastného riadiaceho algoritmu. Projekt potvrdil, že technológia je odpoveďou na dobre pochopený problém. Čím presnejšie integrátor pozná produkt, výrobný tok, logistické súvislosti, priestorové obmedzenia, požiadavky obsluhy a očakávaný výsledok, tým presnejšie dokáže navrhnúť technické riešenie.
V prípade paletizácie v spoločnosti Thymos sa preto projekt nezačal výberom robotov, ale analýzou procesu. Na jej základe vzniklo pracovisko, ktoré spája vysokú variabilitu produkcie, požadovaný výkon, bezpečnosť obsluhy a podmienky existujúcej prevádzky do jedného funkčného celku.
Ing. Kristián Berko, CEO
Kraftstrom Partners s.r.o.
Strojnícka 11, 080 06 Prešov
kraftstrom@kraftstrom.sk
www.kraftstrom.sk